

Știri din industrie
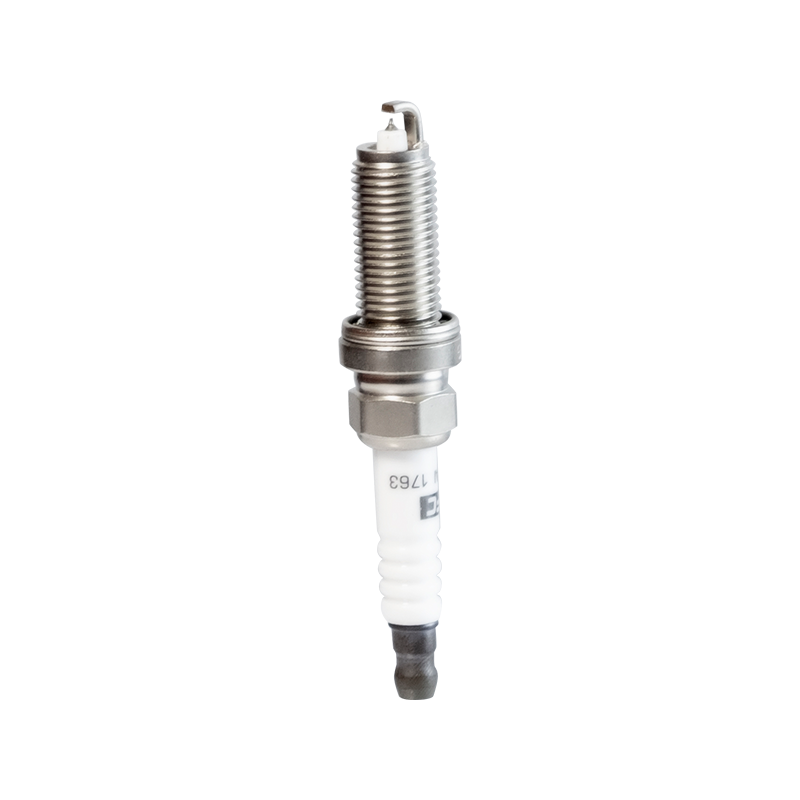
Indexarea bujiilor înseamnă rotirea bujii în chiulasă, astfel încât partea deschisă a electrodului de împământare să fie orientată spre amestecul de aer-combustibil de intrare sau spre centrul camerei de ardere, în loc să o lase să cadă oriunde se oprește firele. Practica există deoarece o bujie standard este instalată doar prin cuplu, nu prin orientare, astfel încât electrodul de împământare poate ajunge să protejeze scânteia, să devieze cursa flăcării sau să stea într-o poziție care încetinește arderea. Indexarea bujiilor corectează acest lucru prin controlul poziției de rotație a electrodului în raport cu pistonul, supapa de admisie sau forma camerei și este utilizat intens în motoarele de curse, în construcții de înaltă compresie și în orice aplicație în care merită urmărit chiar și un câștig de unul sau două procente în eficiența arderii.
Acest ghid prezintă ce schimbă de fapt bujiile de indexare în interiorul cilindrului, instrumentele și sistemele de spălare folosite pentru a face acest lucru, un proces repetabil pas cu pas, datele din spatele de ce contează, modul în care interacționează cu designul camerei, cum se compară cu alte modificări ale bujiilor și greșelile care irosesc efortul. Fiecare secțiune de mai jos poate fi citită singură dacă știți deja de ce parte aveți nevoie, iar întrebările frecvente de la sfârșit acoperă întrebările care apar cel mai des odată ce constructorii încep să indexeze mufele pentru prima dată.
Ce Bujie Indexarea se schimbă de fapt
Electrodul de împământare al unei bujii este o bucată solidă de metal sudată pe carcasă. Odată ce ștecherul este înfiletat în cap și strâns cu cuplu, acel electrod se află în orice unghi în care firele s-au oprit. La o instalație standard, acest unghi este aleatoriu într-o fereastră de aproximativ 60 de grade, deoarece cuplarea filetului, strivirea garniturii și toleranța de fabricație schimbă ușor poziția finală de repaus. Indexarea bujiilor elimină această aleatorie controlând în mod deliberat locul în care aterizează electrodul.
În interiorul camerei, electrodul de împământare nu este un spectator pasiv. Acesta blochează fizic o porțiune a eclatorului de scânteie din miezul flăcării care se apropie și poate umbra o parte a scânteii însăși din amestecul de combustibil care trece pe lângă vârful bujii. Când partea deschisă a electrodului este orientată spre fluxul de amestec sau spre centrul camerei, miezul de flacără se formează cu mai puțină obstrucție și se propagă mai simetric. Când este orientat spre o parte, electrodul acoperă parțial golul, iar întârzierea la aprindere crește ușor pe acel cilindru.
Testele independente efectuate de către constructorii de motoare și raportate prin documentele tehnice SAE au arătat că Bujiile indexate pot îmbunătăți sincronizarea presiunii de vârf a cilindrului cu o marjă măsurabilă în comparație cu bujiile orientate aleatoriu, în special la motoarele cu benzi de strângere, pistoane bombate sau locații decentrate ale bujiilor unde efectul de umbră al electrodului este mai pronunțat. Câștigul pe cilindru este mic la un motor de serie, de obicei în intervalul de la o fracțiune de cai putere până la câteva zecimi de procente în consumul de combustibil specific al frânei, dar la un motor cu opt cilindri la turații ridicate susținute, ceea ce se adaugă la o diferență vizibilă pe o foaie de dinamometru.
Vă ajută să vă gândiți la vârful bujiei ca la o mică obstrucție care se află direct în calea frontului flăcării în momentul exact în care frontul flăcării este cel mai slab și mai sensibil la întrerupere. În prima fracțiune de milisecundă după declanșarea scânteii, miezul flăcării are doar câțiva milimetri diametrul și acum adună suficientă energie termică pentru a deveni auto-susținut. Orice masă metalică din apropiere, inclusiv electrodul de masă în sine, absoarbe căldura din acel sâmbure și poate încetini creșterea sa timpurie. Aceasta se numește stingere și este un fenomen bine documentat în cercetarea arderii. Indexarea nu elimină în întregime stingerea, deoarece electrodul este încă prezent fizic în cameră, dar se schimbă acolo unde efectul de stingere este cel mai puternic în raport cu direcția în care trebuie să se deplaseze flacăra pentru a ajunge eficient la marginile exterioare ale camerei.
Rezultatul practic este că două motoare construite cu specificații identice, până la aceleași pistoane, capete, arbore cu came și sincronizare a aprinderii, pot produce curbe de presiune de vârf a cilindrilor ușor diferite doar pentru că bujiile dintr-un motor s-au întâmplat să aterizeze cu electrozii orientați favorabil, iar celălalt nu. Indexarea bujiilor transformă acel rezultat aleatoriu într-unul controlat, repetabil.
De unde a venit indexarea bujiilor
Orientarea electrozilor nu a fost ceva de care inginerii auto timpurii au fost îngrijorați, deoarece sistemele de aprindere, livrarea combustibilului și designul camerelor de ardere de la mijlocul secolului al XX-lea aveau surse mult mai mari de variații de la cilindru la cilindru de rezolvat mai întâi. Indexarea a devenit o practică semnificativă, odată ce constructorii de motoare din programele profesionale de curse drag și circuit circular optimizaseră deja aproape toate celelalte variabile din sistemele de aprindere și combustibil, moment în care orientarea electrozilor a devenit una dintre puținele surse rămase de variație inexplicabilă între cilindri altfel identici.
Celulele din motor conduse de echipe de curse profesioniste în anii 1980 și 1990 au început să documenteze diferențele de presiune a cilindrilor care se corelau cu poziția electrodului, iar aceste date i-au împins pe producătorii de bujii să înceapă să ofere numere de piese de bujii pre-gapped, preindexate pentru anumite familii de motoare. Ceea ce a început ca o tehnică atent supravegheată în rândul unui număr mic de constructori profesioniști de motoare a devenit treptat un proces documentat și predat, pe măsură ce echipamentele de dyno au devenit mai accesibile magazinelor de curse mai mici, iar organizațiile de cercetare a motoarelor au publicat date comparative în mod public.
Astăzi, indexarea bujiilor este considerată o etapă de rutină în construcția de motoare cu aspirație naturală și forțată cu inducție, nu o tehnică secretă, iar kiturile de șaibe de indexare sunt vândute de mai mulți furnizori de piese de aprindere special pentru acest scop.
De ce este importantă indexarea bujiilor pentru construirea de performanță
01
Simetria miezului flăcării
Un miez de flacără simetric, neobstrucționat, arde mai previzibil de la un ciclu la altul. Indexarea reduce variația în modul în care se dezvoltă fiecare eveniment de ardere, ceea ce scade variația presiunii de la cilindru la cilindru.
02
Sensibilitate redusă la detonare
Atunci când electrodul este orientat departe de cupola pistonului sau de zona de strângere, punctele fierbinți cauzate de ecranarea electrodului sunt mai puțin susceptibile să declanșeze pre-aprinderea la supraalimentare sau compresie ridicată.
03
Linii de bază de reglare consistente
Tunerele de motor se bazează pe comportamentul de combustie repetabil. Bujiile indexate elimină o variabilă de la diferențele de sincronizare de la cilindru la cilindru, astfel încât hărțile de aprindere se mențin mai bine pe întreaga gamă de turații.
04
Durată de viață mai lungă a ștecherului sub sarcină
Un electrod orientat spre fluxul de aer curat este mai rece și murdărește mai puțin de unul îngropat într-un buzunar cu debit scăzut al camerei, ceea ce prelungește durata de viață utilă în aplicații susținute cu sarcină mare.
05
Marja de timp mai utilizabilă
Deoarece cilindrii indexați se comportă mai previzibil, tunerele pot rula sincronizarea aprinderii mai aproape de optimul teoretic, fără a lăsa la fel de multă marjă de siguranță față de cilindrul cu cele mai proaste performanțe din bancă.
06
Corelație mai bună între cilindri
Atunci când fiecare cilindru are aceeași orientare a electrodului în raport cu geometria propriei camere, citirile temperaturii gazelor de eșapament și raportul aer-combustibil din cilindri devin mai ușor de interpretat și comparat în timpul reglajului.
Cum designul camerei schimbă orientarea ideală
Orientarea corectă a electrodului nu este un răspuns universal fix. Depinde foarte mult de locul în care se află bujia în raport cu supapa de admisie, supapa de evacuare, cupola pistonului și banda de strângere. Tabelul de mai jos rezumă punctele de pornire generale utilizate de constructorii de motoare pentru familiile obișnuite de camere, deși orientarea finală ar trebui să fie întotdeauna confirmată prin testarea spate la spate pe turnarea specifică a capului în uz.
| Tipul camerei | Poziția prizei | Orientare de pornire comună |
|---|---|---|
| Pană, supapă inclinată | Decalat spre partea de evacuare | Electrodul îndreptat spre supapa de admisie |
| Emisferic | Situat central | Electrodul orientat opus de centru, spre peretele camerei |
| Pentroof, patru supape | Situat central between four valves | Electrodul aliniat paralel cu axa alezajului cilindrului |
| Semi-emisferică, în formă de inimă | Ușor decalat față de centru | Electrodul îndreptat spre o parte din banda de squish |
| Partea superioară plată, mufă laterală | Deplasare pe o parte a orificiului | Electrodul orientat spre centrul orificiului |
Geometria benzii squish merită o atenție deosebită, deoarece afectează direct rezistența la detonare. În camerele cu o bandă de zdrobire agresivă, amestecul este forțat rapid să iasă din zona de strângere spre locația dopului, pe măsură ce pistonul se apropie de punctul mort superior. Dacă electrodul se află direct pe acea cale de mare viteză, el perturbă turbulența indusă de squish care este menită să promoveze arderea rapidă și uniformă. Orientarea electrodului în afara acelui traseu direct păstrează modelul de turbulență dorit în jurul căruia a fost proiectată camera.
Patru metode utilizate pentru indexarea bujiilor
Nu există o modalitate universală unică de a controla orientarea electrodului, deoarece cuplul filetului și zdrobirea șaibei sunt cele care opresc în cele din urmă rotația dopului. Constructorii folosesc una dintre cele patru abordări, în funcție de nivelul de precizie necesar și de tipul de priză.
Seturi de spălătorie de indexare
Un set de șaibe de indexare conține un set de șaibe de zdrobire din cupru sau oțel prelucrate în grosimi ușor diferite, de obicei trepte în trepte de câteva miimi de inch. Deoarece unghiul final de repaus al dopului depinde de cât de mult se comprimă șaiba, schimbarea cu o șaibă de o grosime diferită se schimbă exact acolo unde firele nu se mai rotesc. Constructorul strânge ștecherul, verifică unghiul electrodului cu un instrument de indexare brevetat sau cu o linie de marcare a vopselei, îndepărtează ștecherul, schimbă cu o șaibă cu un pas mai groasă sau mai subțire și repetă până când electrodul aterizează în fereastra țintă, de obicei, plus sau minus 5 până la 10 grade din orientarea ideală. Aceasta este metoda cea mai utilizată în cursele la nivel de club și la nivel de bază, deoarece seturile de spălare sunt ieftine și pot fi reutilizate în multe variante.
Prize preindexate de la producător
Mai mulți producători de aprinderi de performanță oferă acum dopuri marcate cu laser din fabrică pentru a arăta orientarea exactă a electrodului în raport cu o linie de referință de pe hexagonul carcasei. Unele serii de curse specifică aceste numere de piesă direct, deoarece elimină complet schimbul de șaibe de încercare și eroare. Constructorul pur și simplu aliniază marcajul de referință la o poziție cunoscută înainte de cuplul final, folosind o cheie dinamometrică cu un semn martor, mai degrabă decât înlocuirea șaibei. Această metodă schimbă o mică primă de preț pentru o economie semnificativă de timp, în special la motoarele cu mai mulți cilindri, unde metoda de spălare ar trebui altfel să fie repetată pe fiecare gaură.
Ansamblu selectiv cuplu-la-unghi
La motoarele în care schimbarea mașinii de spălat nu este practică, unii constructori folosesc o metodă cuplu-la-unghi: ștecherul este așezat la un cuplu inițial scăzut, unghiul electrodului este verificat și apoi ștecherul este rotit înainte în trepte mici și restrâns până când orientarea țintă și sarcina de clemă specificată de producător sunt ambele satisfăcute simultan. Această metodă necesită mai multă atenție, deoarece suprarotirea peste sarcina corectă a clemei poate zdrobi garnitura și poate modifica performanța intervalului de căldură a dopului.
Urcarea firelor cu inserții indexate
O metodă mai puțin obișnuită, dar foarte precisă, implică instalarea unei inserții filetate prelucrate în orificiul bujiei care are un opritor încorporat fixat într-o anumită poziție de rotație. Odată instalată insertul, fiecare dop cu pasul filetului potrivit se așează la același unghi repetabil de fiecare dată când este instalat, eliminând necesitatea reindexării după fiecare schimbare a dopului. Această metodă necesită lucru la mașină la chiulasa și este în general rezervată motoarelor de curse dedicate care sunt reconstruite frecvent și au nevoie de indexare pentru a fi efectiv permanente.
| Metoda | Nivel de precizie | Aplicație tipică |
|---|---|---|
| Schimb kit mașini de spălat | Plus sau minus 5 până la 10 grade | Curse de tragere, pistă cerc, tuning dyno |
| Prize preindexate din fabrică | Plus sau minus 3 grade | Serii de curse sancționate, programe de performanță OEM |
| Ansamblu cuplu-unghi | Plus sau minus 10 până la 15 grade | Motorul la nivel de magazin este construit fără kituri de spălat |
| Inserții cu filet indexat | Plus sau minus 2 grade, repetabil | Motoare de curse dedicate reconstruite frecvent |
Instrumente și echipamente necesare
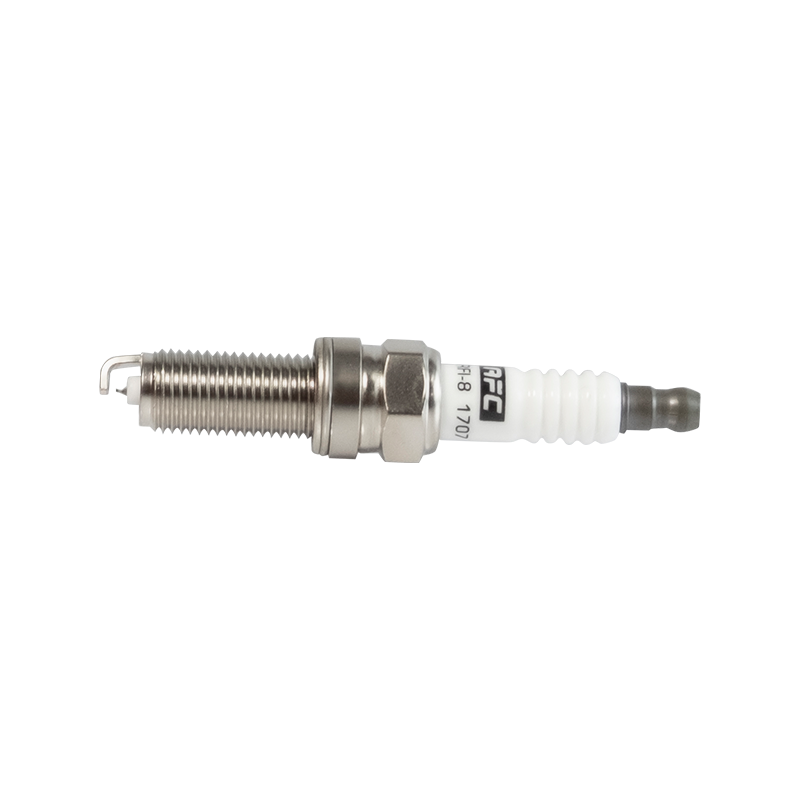
Indexarea nu necesită o colecție extinsă de instrumente, dar fiecare piesă joacă un rol specific în obținerea unui rezultat repetabil și precis.
Cheie dinamometrică calibrată
Fiecare încercare de indexare depinde de atingerea aceleiași valori de cuplu de fiecare dată când un dop este reinstalat, deoarece cuplul este cel care determină cât de mult comprimă mașina de spălat și unde dopul se oprește în cele din urmă să se rotească.
Set de șaibe cu indexare în trepte
Un set care acoperă o gamă de grosimi în trepte mici și consistente oferă suficientă rezoluție pentru a regla fin unghiul de repaus fără a fi nevoie de zeci de șaibe individuale.
Instrument de referință pentru unghi sau raportor
O roată simplă sau un indicator de indexare dedicat bujiilor permite constructorului să citească cu precizie poziția finală a electrodului în loc să o estimeze cu ochiul.
Priză bujie cu inserție de cauciuc
O priză care prinde ferm izolatorul ștecherului previne alunecarea în timpul instalării, ceea ce contează deoarece orice alunecare modifică unghiul final de repaus în mod imprevizibil.
Marker de vopsea sau fluid de aspect
Marcarea poziției electrodului și a unui punct de referință pe cap facilitează verificarea și înregistrarea orientării pe fiecare cilindru fără a demonta nimic.
Foaie de jurnal sau foaie de calcul
Înregistrarea grosimii șaibei, a valorii cuplului și a unghiului final pentru fiecare poziție a cilindrului înseamnă că următoarea reconstrucție nu necesită repetarea procesului de încercare și eroare de la zero.
Proces pas cu pas pentru indexarea bujiilor
- Curățați filetele bujiilor din chiulasă și verificați dacă nu sunt deteriorate înainte de a porni, deoarece resturile modifică modul în care se așează spălatorul.
- Determinați orientarea electrodului țintă pentru motor, de obicei îndreptat spre partea de admisie a camerei sau spre orificiul central, în funcție de designul camerei și de recomandarea producătorului.
- Instalați ștecherul cu o șaibă de bază și strângeți-l la valoarea specificată de producător folosind o cheie dinamometrică calibrată.
- Marcați unghiul final de repaus al electrodului folosind o unealtă de indexare sau o linie de marcare din pâslă, referită la plăcile hexagonale.
- Dacă unghiul nu este țintă, scoateți dopul și schimbați-l cu o șaibă cu un pas mai groasă sau mai subțire, deplasând punctul de repaus în direcția necesară.
- Strângeți din nou și verificați din nou unghiul, repetând schimbarea mașinii de spălat până când electrodul aterizează în fereastra acceptabilă pentru acel motor.
- Înregistrați grosimea șaibei utilizată pentru fiecare poziție a cilindrului, deoarece corecția necesară poate varia ușor de la o gaură la alta din cauza toleranței de prelucrare.
- Treceți la următorul cilindru și repetați același proces, păstrând orientarea țintei consecventă în fiecare gaură din cap.
- Odată ce fiecare cilindru este indexat, fotografiați sau diagramați orientarea finală a fiecărui dop pentru înregistrarea construcției înainte de a instala galeria de admisie sau orice componente care ar bloca accesul vizual.
- Verificați din nou cuplul după ce motorul a încheiat un ciclu de încălzire, deoarece zdrobirea garniturii se poate relaxa ușor la prima rulare.
- Verificați din nou orientarea electrodului în același timp cu verificarea cuplului după ciclul de încălzire, deoarece relaxarea minoră a garniturii poate schimba ocazional unghiul de repaus cu câteva grade.
În ce direcție trebuie să se îndrepte electrodul
Există un dezacord real între constructorii de motoare cu privire la orientarea ideală a electrodului, iar răspunsul corect depinde în mare măsură de geometria camerei, așa că tratați orice regulă ca un punct de plecare mai degrabă decât o lege universală.
Cu fața spre supapa de admisie: Obișnuită pe camerele cu supapă și cu supapă inclinată, această orientare ține electrodul departe de calea directă a încărcăturii de intrare în timp ce mătură spre partea de evacuare, reducând întreruperea fluxului în timpul cursei de admisie.
Cu fața spre centrul camerei: Preferat în camerele semisferice și pe suprafață, unde flacăra trebuie să se deplaseze în afară simetric de la un dop situat central, astfel încât electrodul să fie îndepărtat de orice cale de curgere unică.
Îndreptată spre supapa de evacuare: Folosit în unele construcții cu compresie ridicată pentru a menține electrodul departe de cea mai fierbinte regiune a camerei, reducând șansa ca electrodul însuși să devină o sursă de pre-aprindere.
Cu fața departe de banda squish: Folosit în camere cu un design squish agresiv, astfel încât electrodul să nu întrerupă turbulențele care mătură amestecul către dopul din partea superioară a cursei de compresie.
Deoarece forma camerei variază atât de mult între familiile de motoare, mulți constructori profesioniști de motoare determină cea mai bună orientare pentru un anumit cap de turnare prin trageri de dyno back-to-back, mai degrabă decât să se bazeze doar pe teorie, apoi blochează acea orientare ca standard pentru fiecare construcție care utilizează acel cap. Unele magazine mențin o foaie de referință internă pentru fiecare turnare a capului pe care o construiesc în mod obișnuit, observând orientarea care a produs cele mai consistente rezultate ale presiunii cilindrului pe mai multe motoare, ceea ce înlătură presupunerile privind construcția viitoare folosind aceeași turnare.
Ce the Data Shows
Grupurile de cercetare a motoarelor care au publicat teste comparative privind orientarea electrozilor raportează, în general, același model: câștigurile din indexarea bujiilor sunt mici pe orice cilindru, dar consistente în direcție. O comparație citată pe scară largă de la un laborator independent de cercetare a motoarelor a constatat că dopurile indexate au fost produse sincronizare mai repetabilă a presiunii de vârf a cilindrului prin trageri repetate decât dopurile orientate aleatoriu în același cap, cu abaterea standard a timpului de creștere a presiunii îngustându-se vizibil odată ce fiecare cilindru a fost indexat la aceeași orientare de referință. Diferența absolută de cai putere pe un V8 cu aspirație naturală în acea testare a fost modestă, în general sub un procent, dar îmbunătățirea consistenței a fost suficient de mare încât tunerii să o folosească pentru a înăspri marjele de sincronizare a aprinderii fără a crește riscul de detonare.
Aplicațiile de inducție forțată și compresie ridicată tind să arate un beneficiu practic mai mare, deoarece acele motoare funcționează deja mai aproape de pragul de detonare și orice reducere a punctelor fierbinți localizate în jurul electrodului cumpără o marjă de sincronizare suplimentară care poate fi utilizată productiv în altă parte a melodiei. În special, în aplicațiile cu turbocompresor, unii constructori de motoare au raportat că au putut adăuga unul sau două grade de avans suplimentar la aprindere la nivel global, odată ce indexarea a fost aplicată în mod consecvent, tocmai pentru că cilindrul din cel mai rău caz nu mai era la fel de departe în spatele cilindrului cel mai bun caz în momentul arderii.
Temperatura gazelor de eșapament distribuită pe cilindri este o altă măsură frecvent urmărită. Constructorii care indexează dopuri raportează frecvent împrăștiere EGT mai strânsă după indexare, ceea ce este în concordanță cu o sincronizare mai uniformă a arderii, deoarece un cilindru care arde mai târziu decât vecinii tinde să conducă la temperaturi ale gazelor de eșapament mult mai calde ca o consecință directă.
Considerații privind cuplul și sarcina de prindere
Deoarece metoda șaibei de indexare se bazează pe controlul exact cât de mult zdrobește mașina de spălat, precizia cuplului devine mai importantă decât în cazul unei instalații standard în care orientarea nu este o problemă. O cheie dinamometrică care nu este calibrată chiar și cu o marjă mică poate schimba unghiul final de repaus suficient pentru a muta electrodul în afara ferestrei țintă, anulând selectarea atentă a șaibei din încercarea anterioară.
| Dimensiunea firului | Cuplul scaunului garniturii | Cuplul scaunului conic |
|---|---|---|
| 10 milimetri | 9 până la 12 lb-ft | 6 până la 8 lb-ft |
| 12 milimetri | 13 până la 18 lb-ft | 10 până la 12 lb-ft |
| 14 milimetri | 18 până la 22 lb-ft | 14 până la 18 lb-ft |
| 18 milimetri | 28 până la 34 lb-ft | 22 până la 26 lb-ft |
Aceste intervale sunt doar puncte de referință generale, iar valoarea specifică a cuplului publicată de producătorul de bujii și chiulasă ar trebui să aibă întotdeauna prioritate. Punctul cheie pentru scopuri de indexare este consecvența: indiferent de valoarea aleasă în intervalul acceptabil, aceasta ar trebui aplicată identic pe fiecare cilindru și pe fiecare fiting de probă, deoarece modificarea valorilor cuplului la mijlocul procesului face imposibilă izolarea grosimii șaibei ca singura variabilă care afectează orientarea finală.
Greșeli frecvente la indexarea bujiilor
| greseala | Consecință |
|---|---|
| Rotirea excesivă dincolo de cuplul corect pentru a forța alinierea | Garnitură zdrobită, comportament modificat în intervalul de căldură, posibilă deteriorare a filetului |
| Folosirea grosimilor de șaibe nepotrivite între cilindri fără a le urmări | Sarcina inconsecventă a clemei și spațiul neuniform dintre vârful dopului și piston |
| Indexarea fără a confirma mai întâi orientarea corectă pentru designul camerei respective | Efort irosit sau o schimbare care doare mai degrabă decât să ajute arderea |
| Omiterea verificării din nou după primul ciclu de încălzire | Relaxarea garniturii poate deplasa ușor electrodul din fereastra țintă |
| Reutilizarea unei șaibe de cupru zdrobite în timpul procesului de încercare și eroare | Unghi imprevizibil de așezare și etanșare redusă la locașul dopului |
| Folosind o cheie dinamometrică necalibrată sau inconsistentă între încercări | Unghiul final de repaus variază în mod imprevizibil chiar și cu șaiba corectă |
| Nu se înregistrează grosimea șaibei a funcționat pentru fiecare gaură individuală | Întregul proces de încercare și eroare trebuie repetat la următoarea reconstrucție |
| Aplicând aceeași orientare țintă fiecărui motor, indiferent de tipul camerei | Orientarea optimizată pentru un design de cameră poate să nu ajute sau ar putea dăuna unui design diferit de cameră |
Indexare în comparație cu alte ajustări ale bujiilor
Indexarea este una dintre modurile în care constructorii ajustează bujiile pentru performanță și este adesea confundată cu alte ajustări care se adresează în întregime diferitelor părți ale procesului de ardere.
| Ajustare | Ce It Controls | Beneficiul principal |
|---|---|---|
| Indexarea | Orientarea de rotație a electrodului de masă | Formarea miezului de flacără mai simetrică, repetabilă |
| Gap | Distanța dintre centru și electrodul de masă | Controlează energia scânteii și tensiunea de declanșare necesară |
| Selectarea intervalului de căldură | Cât de repede vârful dopului aruncă căldură în cap | Previne pre-aprinderea sau murdărirea în funcție de nivelul de sarcină |
| Selecție proiectată de vârf | Cât de departe se extinde electrodul în cameră | Poziționează scânteia mai aproape de centrul amestecului |
| Alegerea materialului electrodului | Durabilitate și consistență scânteie în timp | Durată de viață mai lungă și tensiune de scânteie mai stabilă |
Niciuna dintre aceste ajustări nu le înlocuiește pe celelalte. Un motor de performanță bine construit abordează, de obicei, intervalul de căldură și decalajul, deoarece acestea afectează fiabilitatea de bază și comportamentul de pornire, apoi indexează straturile deasupra odată ce celelalte elemente fundamentale sunt deja corecte.
Acolo unde indexarea bujiilor merită efortul
Indexarea nu este ceva de care orice motor are nevoie. Este cel mai valoros acolo unde costul unei mici îmbunătățiri a arderii este justificat de nivelul concurenței sau de sensibilitatea aplicației.
- Cursele de curse de tragere și curse circulare sancționate în care timpii pe tură sau timpul scurs sunt hotărâți cu sutimi de secundă.
- Motoarele de stradă și de curse turbo și supraalimentate care funcționează în apropierea limitelor de detonare.
- Motoare cu aspirație naturală de înaltă compresie construite pentru o putere maximă cu combustibil de pompă sau de cursă.
- Lucrări de dezvoltare din dyno în care consistența cilindru la cilindru afectează în mod direct cât de bine poate fi reglată o hartă de aprindere.
- Curse de anduranță și de lungă durată, unde murdărirea redusă a electrozilor extinde intervalul dintre schimbările prizei.
- Motoare cu piston maritime și de aviație în care consistența cilindru la cilindru afectează direct vibrațiile și fiabilitatea pe termen lung la un randament ridicat susținut.
- Programe de cercetare și dezvoltare a motoarelor care compară modelele camerelor, în care controlul orientării electrodului elimină o variabilă de confuzie din rezultatele testelor.
Pentru un motor condus zilnic, care rulează compresia stocului și reglarea ușoară, diferența practică față de indexare este de obicei prea mică pentru a fi observată, iar timpul petrecut schimbând șaibe este mai bine petrecut în altă parte. Indexarea își câștigă locul pe versiunile în care fiecare punct procentual măsurabil contează, iar randamentul timpului suplimentar de asamblare se adaptează direct cu cât de aproape de limita de performanță este deja împins motorul.
Mituri comune despre indexarea bujiilor
Mit: Indexarea funcționează în același mod pe fiecare motor
Realitate: orientarea corectă depinde de geometria camerei, dispunerea supapei și locația dopului, astfel încât o orientare care ajută la turnarea unui cap poate fi neutră sau chiar ușor negativă pe un design diferit de cameră.
Mit: Numai indexarea va rezolva o problemă de detonare
Realitate: indexarea poate reduce ușor punctele fierbinți localizate, dar nu este un substitut pentru octanul corect al combustibilului, sincronizarea aprinderii și performanța sistemului de răcire atunci când detonația are deja loc.
Mit: Orice grosime a șaibei funcționează atâta timp cât cuplul este corect
Realitate: doar cuplul determină sarcina clemei, nu poziția de rotație. Două șaibe de grosimi diferite pot atinge cuplul corect în timp ce opresc dopul la unghiuri foarte diferite.
Mit: Odată indexat, un dop nu trebuie să fie verificat din nou
Realitate: de fiecare dată când dopul este scos și reinstalat, inclusiv pentru o verificare de rutină a golului, procesul de indexare trebuie repetat, deoarece șaiba sau scaunul este cea care stabilește poziția finală.
Întrebări frecvente
Indexarea bujiilor anulează garanția?
Scoaterea și reinstalarea dopurilor cu înlocuirea șaibelor este o acțiune de întreținere de rutină și, în general, nu afectează singur garanția mecanică a unui motor, deși constructorii ar trebui să respecte specificațiile de cuplu pentru combinația lor specifică de dop și cap pentru a evita deteriorarea garniturii sau a filetului.
Se poate face indexarea cu orice bujie?
Majoritatea dopurilor scaunului conic și al scaunului garniturii pot fi indexate folosind metoda de schimbare a șaibei, deși dopurile de scaun conice care se bazează pe o etanșare metal pe metal fără o șaibă de zdrobire sunt mai greu de indexat tocmai pentru că nu există o grosime a șaibei de reglat. dopurile scaunului garniturii sunt, în general, alegerea mai ușoară și mai comună pentru proiectele de indexare.
Câți cai putere adaugă indexarea?
La majoritatea motoarelor cu aspirație naturală, câștigul măsurabil din indexare este mic, adesea sub un procent, beneficiul mai mare fiind arderea mai consistentă de la cilindru la cilindru, mai degrabă decât o creștere dramatică a puterii de vârf. Motoarele cu inducție forțată și cu compresie ridicată tind să vadă un beneficiu practic mai semnificativ, deoarece consistența îmbunătățită permite o sincronizare a aprinderii mai agresivă, dar totuși sigură.
Este indexarea la fel cu deschiderea unei bujii?
Nu. Distanța stabilește distanța dintre electrodul central și de masă, care controlează energia de scânteie și necesarul de tensiune. Indexarea controlează orientarea de rotație a electrodului de masă față de cameră. Cele două sunt ajustări separate și ambele pot fi efectuate pe aceeași mufă.
Cât de des trebuie refăcută indexarea?
Indexarea este setată la instalare și nu trebuie repetată decât dacă ștecherul este scos și reinstalat, deoarece orientarea electrodului este fixată odată ce ștecherul este așezat pe șaibă sau scaun. De fiecare dată când dopurile sunt scoase pentru inspecție sau înlocuire, procesul de indexare trebuie repetat dacă orientarea contează pentru acea aplicație.
Ce tools are needed to index a spark plug at home?
O cheie dinamometrică calibrată, o priză de bujie, un set de șaibe de indexare în trepte sau șaibe de zdrobire de diferite grosimi și fie o unealtă de indexare dedicată, fie o simplă referință de unghi marcată pe plăcile hexagonale sunt suficiente pentru a indexa bujiile într-un garaj de acasă.
Contează indexarea pe un motor stoc, nemodificat?
Beneficiul măsurabil pe un motor stoc, ușor reglat este, în general, suficient de mic încât majoritatea proprietarilor nu vor observa o diferență în conducerea zilnică, motiv pentru care indexarea este utilizată în principal în aplicații de curse și de mare putere, unde timpul suplimentar de asamblare are un beneficiu clar.
Se poate face indexarea cu motorul încă în vehicul?
Da, atâta timp cât bujiile sunt accesibile fără a îndepărta componentele majore, indexarea poate fi efectuată cu motorul în șasiu, deși durează mai mult pe cilindru decât schimbarea bujiilor standard din cauza montajului de încercare repetat implicat.
Indexarea afectează intervalul de căldură al bujiilor?
Indexarea în sine nu schimbă gradul de căldură al dopului, dar utilizarea unei șaibe care este semnificativ mai groasă sau mai subțire decât designul original al producătorului poate schimba puțin cât de departe se așează vârful dopului de cap, ceea ce poate avea un efect secundar minor asupra modului în care dopul elimină căldura.
Este legală indexarea în clasele de curse sancționate?
Indexarea bujiilor este o practică de asamblare permisă în marea majoritate a claselor de curse sancționate, deoarece nu modifică bujia în sine, ci doar orientarea instalată, deși constructorii ar trebui să verifice întotdeauna regulamentul specific pentru clasa lor, deoarece regulile echipamentelor variază între organismele de sancționare.