

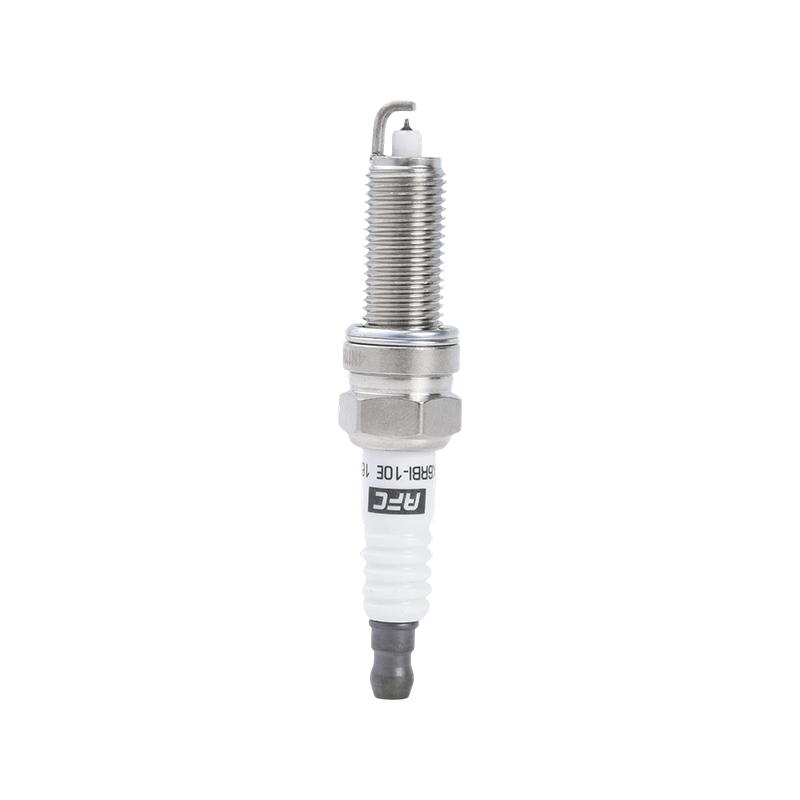
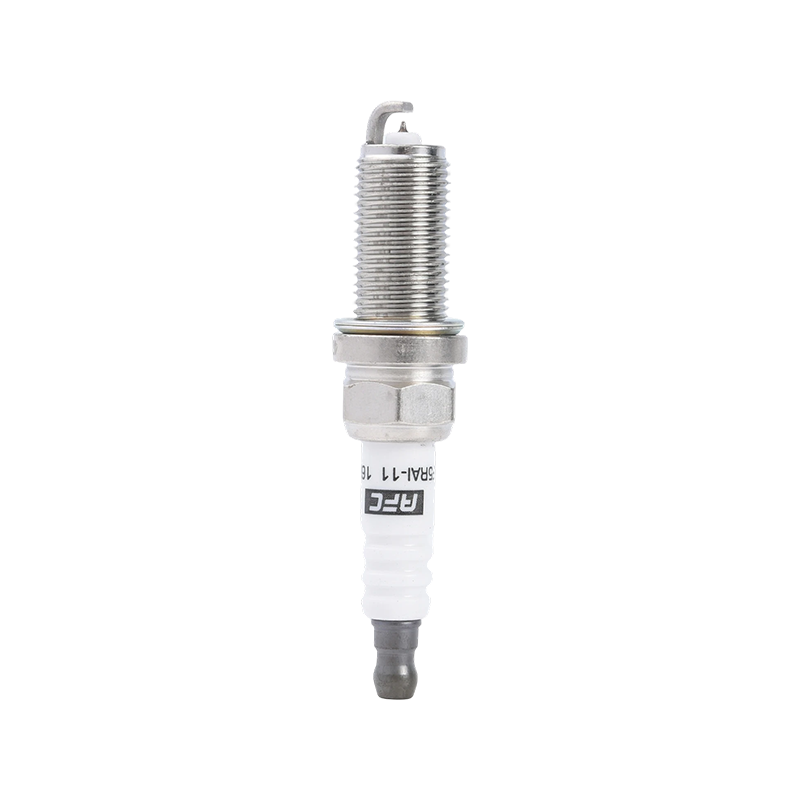
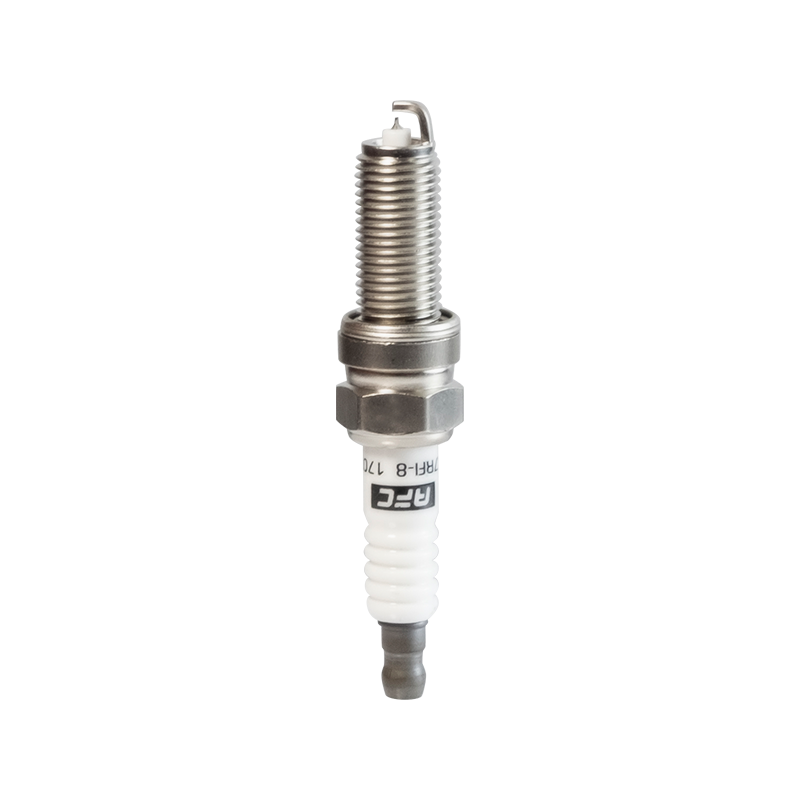
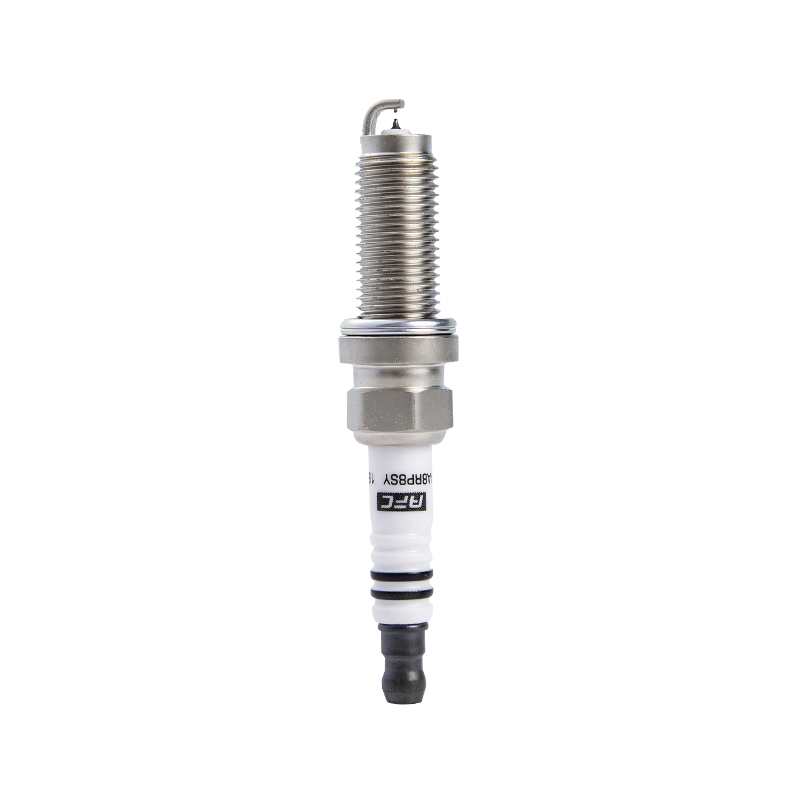
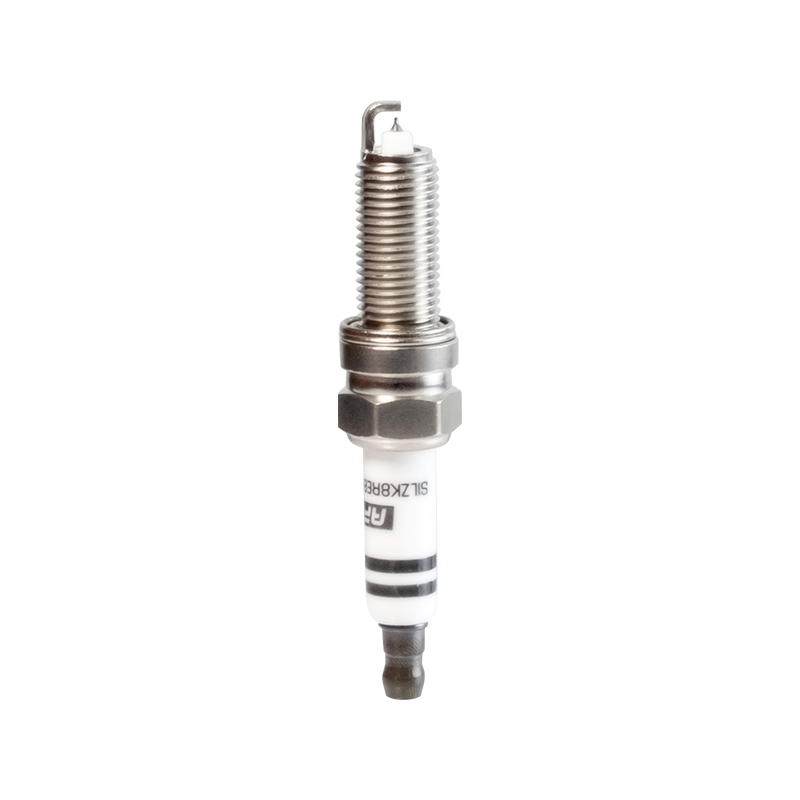
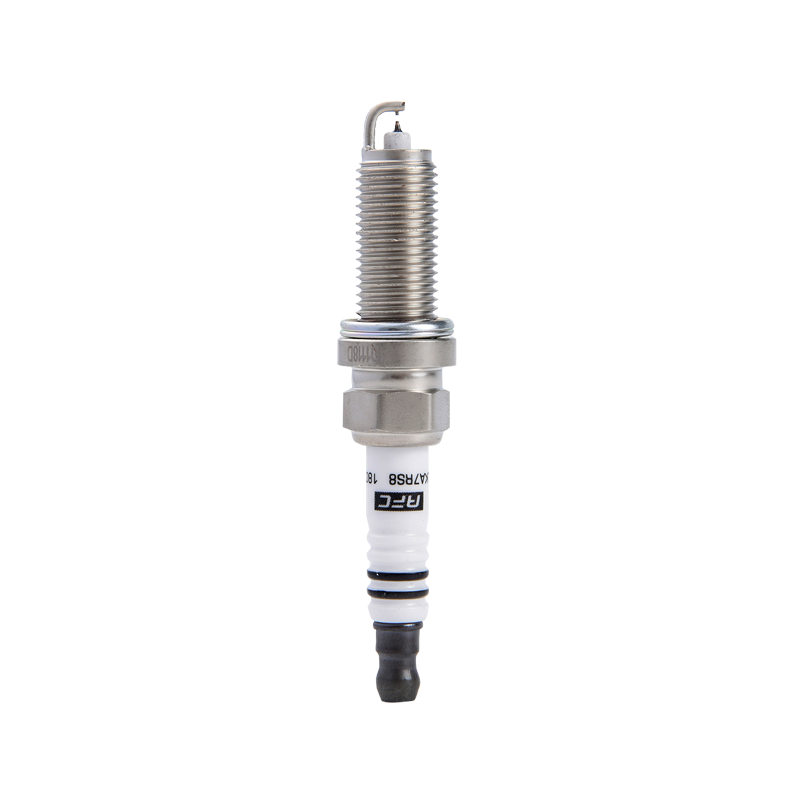
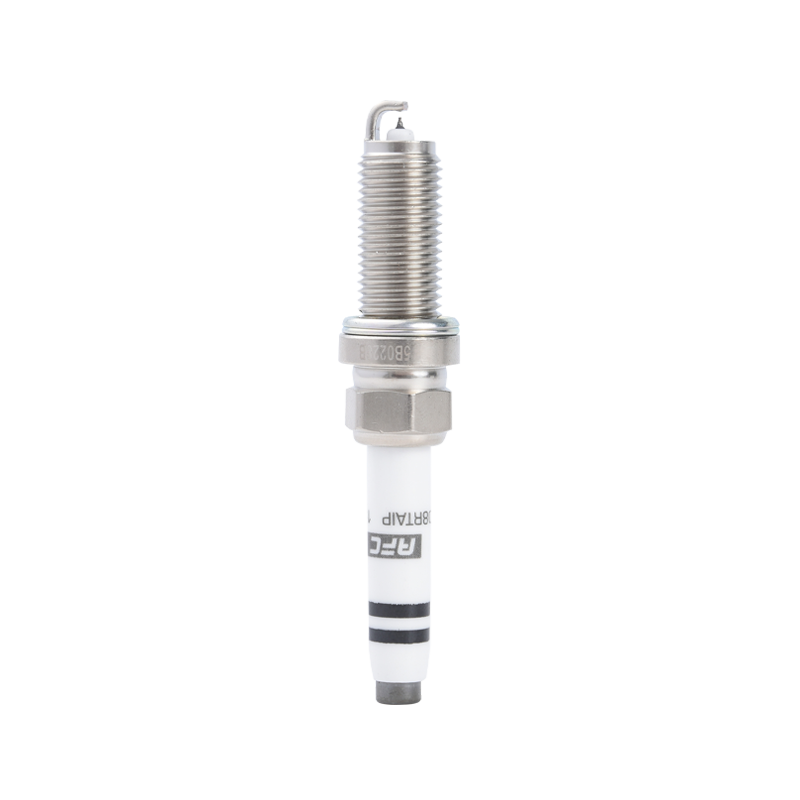
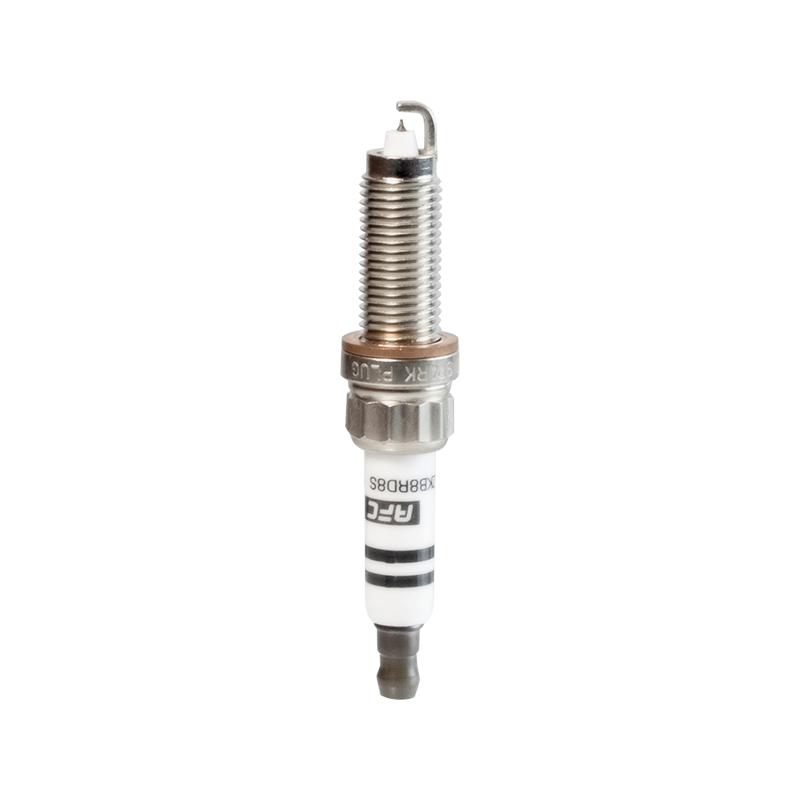
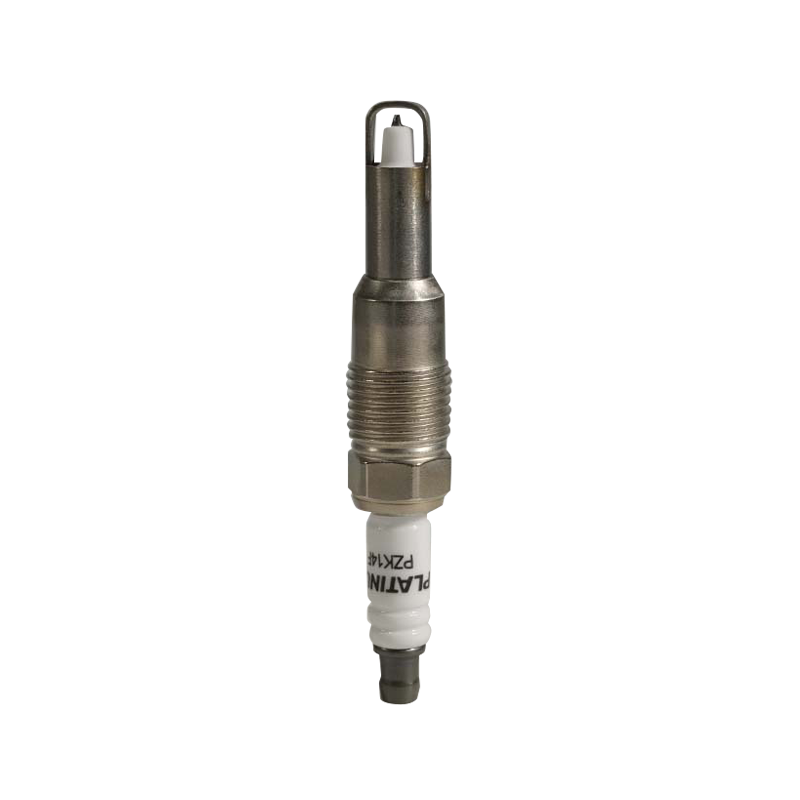
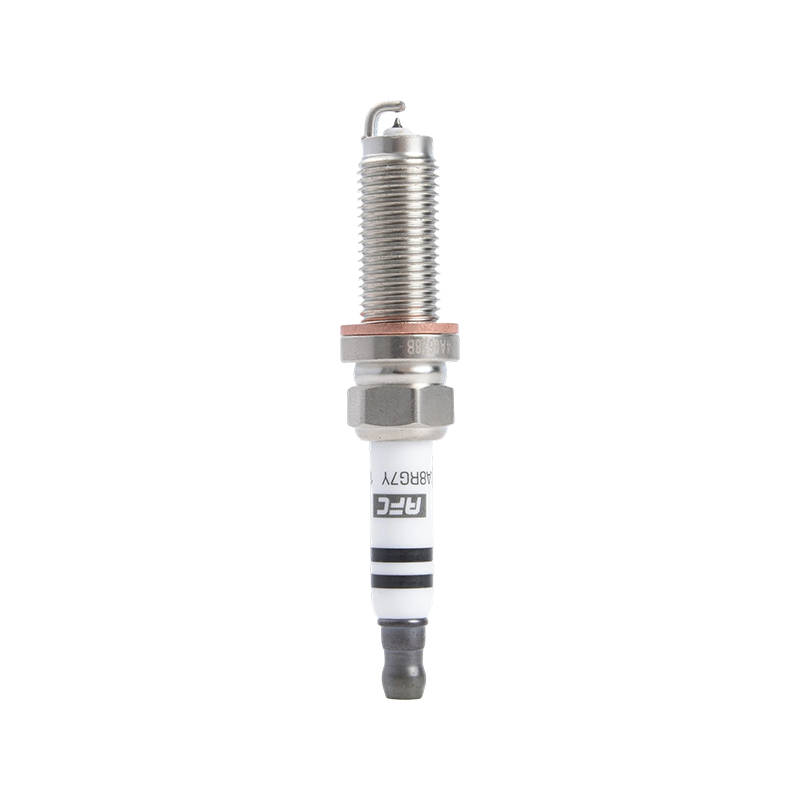
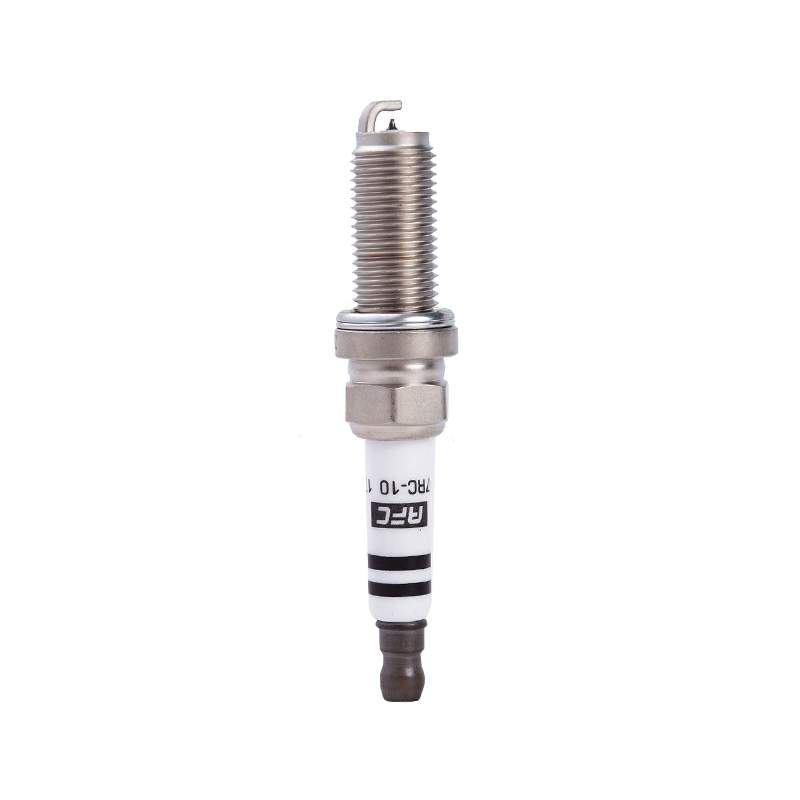
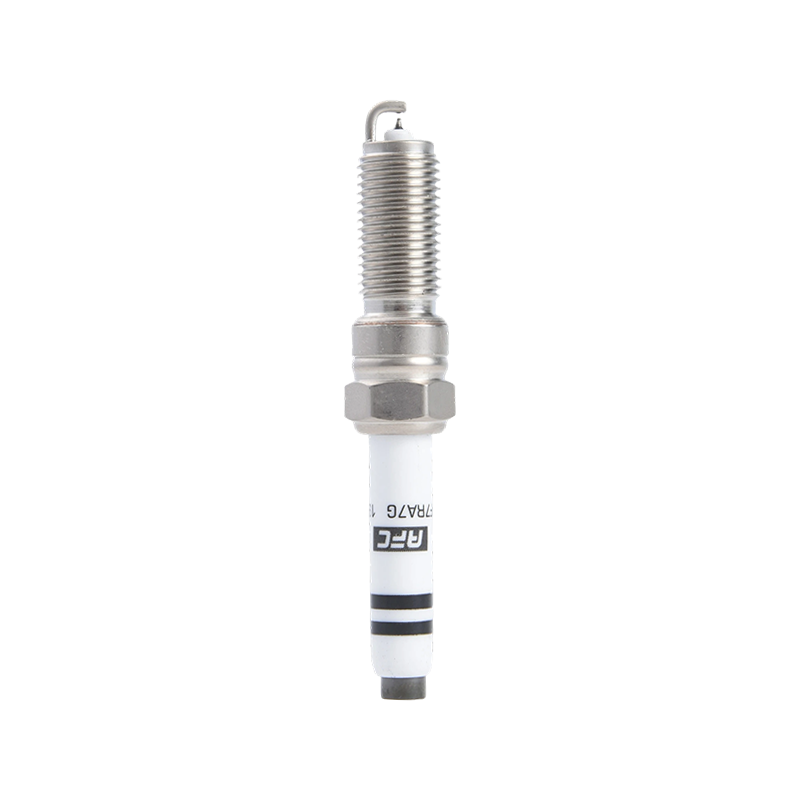

Vehiculele coreene – de la sedanuri compacte la SUV-uri turbo – și-au câștigat o reputație globală pentru toleranțe strânse de inginerie și cerințe exigente de aprindere. The bujie iridium pentru mașini coreene a devenit răspunsul de precizie la aceste cerințe: o componentă proiectată în jurul unui electrod central ultra-fin de iridiu care susține arderea constantă în sistemele de propulsie coreene cu turații mari. Spre deosebire de alternativele convenționale de cupru sau platină, bujiile cu vârf de iridiu oferă o scânteie mai ascuțită și mai concentrată pe care inginerii OEM coreeni o specifică din ce în ce mai mult din fabrică - făcând segmentul pieței de schimb și OEM iridiu una dintre nișele cu cea mai rapidă mișcare din industria bujiilor la nivel mondial.
De ce motoarele coreene împing bujiile la limită
Grupurile motopropulsoare moderne coreene - unități GDI turbo, hibrizi cu ciclu Atkinson și patru cu aspirație naturală cu compresie ridicată - toate au o caracteristică: subliniază sistemul de aprindere mai mult decât modelele mai vechi de motoare. Presiunile cilindrilor din motoarele coreene cu turbo pot depăși 200 bar în timpul arderii, o afecțiune care îndepărtează materialul electrodului mai rapid din dopurile convenționale.
Punctul de topire al iridiului se află la 2.446 °C — cu aproximativ 700 °C mai mare decât platina — motiv pentru care materialul supraviețuiește acestor condiții cu o uzură minimă a electrodului. Rezultatul este o energie de scânteie stabilă menținută pe intervale de service pe care producătorii auto coreeni le specifică adesea 60.000–100.000 km pentru dopuri cu iridiu, față de 30.000–40.000 km pentru echivalentele de cupru.
Comparația punctului de topire a materialului electrodului (°C)
Parametrii tehnici cheie pentru dopurile din iridiu coreeane
Nu orice mufă cu iridiu se potrivește fiecărui motor coreean. Pasul filetului, atingerea, intervalul de căldură și geometria electrodului trebuie să se potrivească exact cu designul chiulasei. Mai jos sunt cei mai comuni parametri de specificație pe care cumpărătorii și mecanicii ar trebui să îi verifice înainte de instalare.
| Parametru | Gamă tipică (OEM coreean) | Note |
|---|---|---|
| Dimensiunea firului | M12 × 1,25 / M14 × 1,25 | M14 dominant la motoarele GDI |
| Acoperirea firului | 19 mm / 26,5 mm | Confirmați pentru fiecare variantă de motor |
| iridiu Electrode Diameter | 0,6 mm – 0,8 mm | Vârf mai fin = tensiune necesară mai mică |
| Interval de căldură | 5 – 7 (variază în funcție de scara mărcii) | Motoarele cu turbocompresor sunt mai rece |
| Setarea decalajului | 0,7 mm – 1,1 mm | Pre-setat din fabrică; nu re-despărțiți vârfurile de iridiu |
| Interval de service | 60.000 – 100.000 km | Variază în funcție de condițiile de conducere |
O regulă pe care majoritatea mecanicilor o trec cu vederea: nu re-depărtați niciodată un dop de iridiu
Vârful fin de iridiu – adesea de doar 0,6 mm în diametru – se fracturează sub presiunea mecanică a unui instrument de golire. Prizele sosesc prestabilite. Reglarea decalajului chiar și cu 0,1 mm în mod greșit poate ciobi electrodul și introduce fragmente de metal în camera de ardere.
Motoare coreene cu turbocompresor: o problemă specială de aprindere
Motoarele GDI cu turbocompresor găsite în crossoverele coreene și sedanurile de performanță au introdus o provocare de aprindere combinată: o supraalimentare sporită plus injecția directă de combustibil înseamnă un amestec aer-combustibil mai slab și mai dens, care necesită o energie mai mare de aprindere pentru a arde fiabil. Pornirile la rece la temperaturi ambientale scăzute agravează și mai mult dificultatea.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD a petrecut ani de zile dezvoltând tehnologia specială a bujiilor cu turbocompresor special pentru a aborda aceste condiții. Ingineria lor se concentrează pe menținerea formării stabile a arcului la presiuni ridicate în cilindri, rezistând în același timp la murdărirea depunerilor pe care motoarele cu injecție directă turbo o generează mai ușor decât echivalentele cu injectare în port.
iridiu vs. Plug de cupru: radar de performanță
Fabricare care susține revendicările
În industria bujiilor, decalajul dintre o fișă de specificații și ceea ce iese de fapt de pe linia de producție contează adesea mai mult decât specificația în sine. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD operează un atelier standard care depășește 12.000 de metri pătrați cu mai multe linii de producție complet automate — o scară care permite controlul procesului suficient de strâns pentru a menține toleranțele submilimetrice necesare lucrului cu electrozi cu iridiu.
Adoptarea lor a tehnologie japoneză matură de etanșare la rece și procesele de galvanizare este demn de remarcat în contextul montajului autovehiculelor coreene: OEM-urile coreene s-au atras din punct de vedere istoric foarte mult din standardele japoneze ale procesului de fabricație, astfel încât bujiile produse cu o disciplină de proces similară tind să se integreze mai fiabil în sistemele de aprindere ale acelor vehicule. Finisajul carcasei placate cu nichel protejează, de asemenea, împotriva coroziunii firului pe care proprietarii de mașini coreeni din zonele cu climă nordică o întâlnesc în mod obișnuit la schimbările prizei de kilometraj mare.
Dimensiunea atelierului de producție: Context industrial (mp)
Capacități de proces care se traduc direct în calitatea produsului
- Liniile de producție complet automate reduc variațiile de manipulare umană la sudarea cu vârfuri de iridiu - pasul de asamblare cel mai predispus la defecțiuni
- Tehnologia de etanșare la rece, împrumutată din tradiția japoneză de proces, asigură că îmbinarea izolatorului ceramic cu coajă rămâne etanșă la gaz sub ciclul termic
- Nichel plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- Mai multe linii automate complete permit un volum consistent de ieșire - critic pentru relațiile de aprovizionare de nivel OEM
Uzura electrodului peste durata de viață: iridiu vs. convențional
Eroziunea electrodului este modul primar de degradare în toate bujiile. Pe măsură ce electrodul central se uzează, tensiunea necesară pentru declanșarea ștecherului crește, ceea ce duce la rateuri de aprindere și o funcționare bruscă. Graficul de mai jos ilustrează traiectoria relativă de uzură pe o durată de viață de 100.000 km.
Rata ilustrativă de creștere a golului electrodului — comparație direcțională bazată pe ratele de eroziune ale materialelor publicate pentru fiecare tip de electrod.